Villeurbanne
Délais de découpe
Le délai réel d’une découpe, sans fioritures
Un délai de découpe mousse, c’est d’abord une question d’honnêteté. Ici, à Villeurbanne, on ne promet pas une plaque en vingt-quatre heures quand la file d’atelier compte déjà douze gabarits. Le travail part du principe qu’un client qui commande une mousse au centimètre a besoin d’une date fiable, pas d’un effet d’annonce. Une coupe simple, type plaque rectangulaire, sort souvent plus vite qu’un dossier de banquette avec pentes et arrondis. Mais « plus vite » ne veut rien dire si on ne précise pas ce qui se passe entre la commande et l’expédition.
L’atelier fonctionne sur un principe de file réelle. Chaque commande entre dans le planning au moment où elle est validée, avec une épaisseur, une densité et un format précis. On ne réserve pas une place pour une demande flottante. Les tapissiers qui travaillent avec nous le savent : un fichier de gabarit mal coté fait perdre plus de temps qu’une semaine d’attente. On préfère demander une cote en trop plutôt que de couper une mousse qui finira à la benne. Le délai n’est pas une variable marketing. C’est la conséquence directe du nombre de commandes en cours et de la complexité de chaque découpe.
Il faut aussi distinguer ce qui relève de la coupe et ce qui relève du stock. Nous gardons en atelier un volume courant de mousses haute résilience et de polyéthers, mais certaines densités se commandent. Si un client demande une plaque en HR35 et que le stock est entamé, le délai intègre l’approvisionnement. On annonce la date en tenant compte de ça, pas en espérant que le fournisseur fasse un miracle. C’est plus sec qu’un discours commercial, mais au moins la date tient.
Ce qui allonge ou raccourcit un délai de découpe mousse
Le premier facteur, c’est la nature de la pièce. Une plaque rectangulaire aux quatre angles droits passe sur la scie ou au fil chaud sans étape intermédiaire. Une découpe de formes avec gabarit, chanfreins ou découpes internes demande un temps de préparation différent. On peut le dire simplement : plus il y a de cotes à respecter, plus la programmation et les réglages prennent de l’ampleur. On ne coupe pas un arrondi de dossier comme on coupe une assise plate.
Le deuxième facteur, c’est l’épaisseur et la densité. Une mousse HR40 en 10 centimètres se comporte au fil chaud de manière plus prévisible qu’un polyéther très souple en 2 centimètres. Les mousses légères bougent, se déforment sous leur propre poids. Il faut les brider, ajuster la vitesse de coupe, parfois faire une passe de finition. Ce n’est pas un problème, c’est du temps. Et le temps, c’est le délai.
Le troisième facteur, c’est la qualité du fichier ou du croquis envoyé. On reçoit des plans d’architecte impeccables, des photos de gabarit avec un mètre posé dessus, des dessins à main levée sur papier quadrillé. Tout se lit, mais pas à la même vitesse. Un plan vectoriel propre entre directement dans la préparation. Un croquis approximatif impose des allers-retours pour valider une cote, un angle, une profondeur d’entaille. Ces allers-retours comptent dans le délai. Ils sont évitables, mais ils ne sont jamais une faute : on préfère un client qui pose trois questions à un client qui valide un plan faux.
Enfin, il y a la saison. Octobre et novembre sont des mois chargés pour les garnissages de banquettes et les matelas sur mesure. Juillet et août, l’atelier tourne à un rythme plus souple. On ne publie pas de calendrier promettant telle date à telle saison, car une commande de trente plaques peut tomber en août et changer la donne. Mais un client qui appelle en plein été n’aura pas la même fenêtre qu’un client qui commande juste avant les fêtes.
Densités et épaisseurs : les choix qui conditionnent la coupe
Le délai de découpe mousse ne se résume pas à la machine. Il dépend aussi de la matière. Une assise en HR35 se coupe uniquement au-dessus de 6 centimètres d’épaisseur. En dessous, on passe en HR40. Ce n’est pas un caprice d’atelier. Une HR35 trop fine manque de tenue, s’écrase mal, fatigue vite. La HR40, en revanche, garde un soutien correct sur des épaisseurs réduites. Quand un client hésite entre les deux, on tranche en fonction de l’usage, et ce choix a un effet direct sur le stock disponible et le temps de préparation.
Pour une assise bi-matière, la configuration standard est une âme en HR40 avec une couche souple en surface. On coupe les deux plaques séparément, puis on les assemble. Le délai est donc supérieur à celui d’une plaque monobloc, mais le rendu est différent : du maintien en profondeur, du confort immédiat au contact. Les tapissiers commandent souvent cette solution pour des banquettes qui doivent rester fermes tout en offrant un accueil doux.
Le matelas bi-densité suit une logique précise : HR35 en corps principal, 40HS en surface. Pas de HR40 en couchage, car une HR40 en pleine épaisseur de matelas devient trop dure. La 40HS apporte une souplesse de contact sans dégrader le soutien. Là encore, on coupe deux densités différentes, on les superpose, on contrôle les chants. Le délai s’allonge mécaniquement, mais le résultat correspond à un vrai matelas, pas à une simple plaque posée sur des lattes.
Pour une galette de chaise, on recommande HR40 en 5 centimètres minimum. Sous cette épaisseur, HR41 ou HR42. Une galette de 3 centimètres en HR40 ne sert à rien : elle s’affaisse et le bois de la chaise se sent sous les ischions. Les densités supérieures compensent la faible épaisseur. Ce choix se fait en amont de la commande, il faut le trancher avant de lancer la coupe.
Pour un matelas bébé, la règle est stricte : polyéther 24S uniquement. La mémoire de forme est interdite dans cet usage. Un bébé qui se retourne sur le ventre dans une mousse viscoélastique risque l’étouffement. On refuse ce type de commande, même si un client insiste. La mousse 24S est ferme, respirante, adaptée. Le délai de coupe est maîtrisé, mais la discussion en amont peut prendre quelques minutes : on préfère expliquer une fois que couper une mousse dangereuse.
Pour une banquette d’appoint, on exige 30 kg/m³ minimum. En dessous, la mousse s’écrase et ne revient pas. Un couchage d’appoint doit supporter un adulte plusieurs nuits par an sans finir en galette. Cette exigence de densité conditionne le stock. Les mousses de 30 kg/m³ ne se commandent pas tous les jours, et si l’atelier n’en a pas en réserve, le délai intègre l’approvisionnement.
Ce qu’on ne coupe pas, et pourquoi ça clarifie les délais
Un atelier qui dit oui à tout finit par mentir sur les dates. Ici, on refuse quatre choses : la selle moto, la mousse de siège auto, les panneaux acoustiques de studio et les sommiers. La selle moto demande des densités, des découpes et des finitions qui ne relèvent pas de notre outillage. La mousse de siège auto engage une responsabilité de sécurité passive qu’on ne prend pas. Les panneaux acoustiques exigent des tolérances et des traitements de surface qu’un atelier de découpe générale ne maîtrise pas au niveau requis. Les sommiers, c’est un autre métier.
Cette liste peut sembler raide. Elle a un mérite : elle protège les délais des commandes qu’on sait faire. Quand on ne s’éparpille pas sur des projets hors socle, la file d’atelier reste lisible. Un tapissier qui commande vingt assises de banquette ne subit pas le retard d’une selle moto impossible à calibrer. Un particulier qui veut une galette de chaise ne patiente pas derrière un panneau acoustique aux cotes fantaisistes. La spécialisation, c’est une forme de respect du délai annoncé.
| Usage | Mousse préconisée | Condition d’épaisseur |
|---|---|---|
| Assise classique | HR35 | Au-dessus de 6 cm uniquement |
| Assise fine | HR40 | En dessous de 6 cm |
| Assise bi-matière | Âme HR40 + surface souple | Selon projet |
| Matelas bi-densité | HR35 + 40HS | Selon projet |
| Galette de chaise | HR40 | 5 cm minimum |
| Galette de chaise fine | HR41 ou HR42 | Sous 5 cm |
| Matelas bébé | Polyéther 24S | Mémoire de forme interdite |
| Banquette d’appoint | 30 kg/m³ minimum | Selon structure |
Le tableau résume des choix qui se discutent en amont. Chaque ligne correspond à une commande que l’atelier sait traiter. Chaque choix de densité ou d’épaisseur a un effet sur le stock, donc sur la date. On ne le répète jamais assez : un délai de découpe mousse se verrouille au moment où la cote et la densité sont fixées, pas avant.
Le processus de coupe, étape par étape
La première étape, c’est la réception de la demande. Un client décrit son besoin : assise, dossier, matelas, galette, plaque brute. S’il a un gabarit, on demande le fichier ou le croquis. S’il n’en a pas, on l’aide à relever les cotes : longueur, largeur, épaisseur, angles, rayons. Cette étape conditionne tout le reste. Une cote mal prise, c’est une pièce à refaire, donc un délai doublé.
La deuxième étape, c’est la validation technique. On vérifie la densité demandée, l’épaisseur, la compatibilité avec l’usage. Si un client demande une HR35 en 4 centimètres pour une assise, on refuse et on propose HR40. Si un client demande de la mémoire de forme pour un matelas bébé, on refuse tout court. Cette vérification prend parfois plus de temps que la coupe elle-même, mais elle évite les retours et les pièces inutilisables.
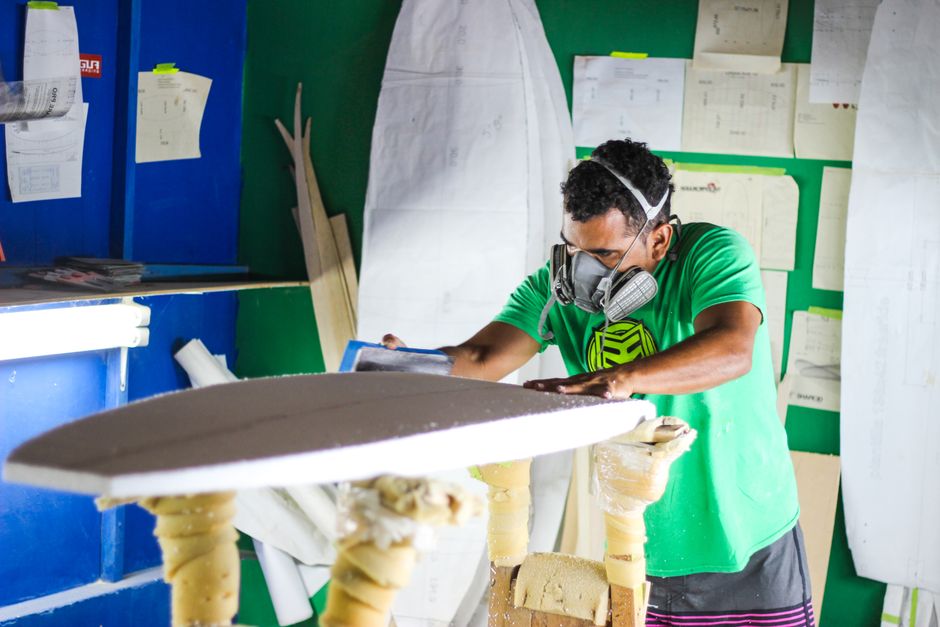
La troisième étape, c’est la coupe. Deux technologies principales : la découpe de mousse sur mesure par scie ou lame, et la découpe au fil chaud pour les profils complexes et les mousses qui se déforment peu. La découpe au fil chaud permet des arrondis et des pentes qu’une scie droite ne sort pas. La découpe de formes reprend ces profils pour les dossiers, les accoudoirs, les pièces cintrées. Chaque méthode a son rythme. On choisit la plus adaptée, pas la plus rapide.
La quatrième étape, c’est le contrôle des cotes. On mesure la pièce finie, on vérifie les chants, on compare au plan. Si un écart dépasse la tolérance, on recoupe. Ce contrôle prend quelques minutes, mais il garantit qu’un tapissier ne se retrouve pas avec une mousse trop courte de 8 millimètres.
La cinquième étape, c’est l’expédition ou le retrait. Les plaques partent roulées ou à plat selon l’épaisseur et la densité. Une mousse de 15 centimètres ne se roule pas comme une mousse de 3. On emballe proprement, sans sur-emballage inutile. Le client est prévenu quand la commande quitte l’atelier.
Questions fréquentes sur les délais
Quel est le délai moyen pour une plaque rectangulaire ?
Une plaque simple, stock disponible, sort généralement en deux à cinq jours ouvrés. Ce n’est pas une promesse écrite dans le marbre, mais un ordre de grandeur honnête. Si la commande tombe un mardi matin, elle peut partir en fin de semaine. Si elle tombe un vendredi après-midi avec un gabarit complexe, la fenêtre s’ouvre sur la semaine suivante. On confirme toujours une date après validation des cotes.
Une découpe de formes prend-elle plus de temps ?
Oui. Un gabarit avec arrondis, chanfreins, découpes internes demande une préparation supplémentaire. Le fil chaud doit suivre un tracé précis, parfois en plusieurs passes. On ne facture pas la complexité au même tarif qu’une plaque droite, et le délai suit la même logique. Comptez quelques jours de plus par rapport à une découpe rectangulaire équivalente.
Est-ce que je peux demander une urgence ?
On écoute les urgences, surtout quand un tapissier a un client qui attend une banquette pour une date précise. Mais une urgence ne saute pas la file sans conséquence. Si l’atelier peut décaler une commande non urgente sans pénaliser personne, on le fait. Sinon, on refuse. Annoncer un délai court qu’on ne tiendra pas serait pire pour tout le monde.
Pourquoi refusez-vous certaines commandes ?
Parce qu’on ne sait pas les faire correctement. Une selle moto, un siège auto, un panneau acoustique de studio ou un sommier demandent un savoir-faire et des équipements qu’on n’a pas. Les accepter reviendrait à allonger les délais des commandes qu’on maîtrise et à livrer un travail médiocre. Le refus n’est pas de l’arrogance, c’est de la précision.
Comment obtenir un délai ferme ?
Il faut envoyer une demande claire : usage, dimensions, densité souhaitée si vous la connaissez, gabarit ou croquis. Sans ces éléments, on ne peut pas s’engager sur une date. Avec ces éléments, on répond avec une fenêtre réaliste. Le devis suit le même chemin : pas de devis sans cotes. Les détails se règlent via la page de devis, pas par téléphone.
Pourquoi le délai ne se joue pas qu’à la coupe
Un atelier de découpe mousse travaille avec des plaques, pas avec des pièces déjà calibrées. Chaque commande part d’un bloc ou d’une plaque qui doit être stockée, manipulée, positionnée sur la table. Les manutentions comptent. Une plaque de HR40 en 15 centimètres d’épaisseur pèse son poids, se déplace au palan ou à deux. Le temps de mise en place est réel. On ne le voit pas depuis l’extérieur, mais il est là.
Il y a aussi la question des chutes. Une découpe de forme dans une plaque génère des chutes qu’il faut évacuer, trier, stocker. Une plaque rectangulaire optimise la matière. Une découpe d’arrondi laisse des angles inutilisables. Ces chutes prennent de la place, demandent du traitement. L’organisation de l’atelier en dépend. Un délai de découpe mousse intègre ce flux de matière, pas seulement le passage de la lame.
Enfin, il y a l’approvisionnement. Les mousses haute résilience et les polyéthers ne se stockent pas à l’infini. On commande par volumes réguliers, mais une demande atypique peut tomber en fin de cycle. Dans ce cas, on attend le réassort. On prévient le client, on lui donne le choix : patienter ou basculer sur une densité équivalente disponible. Cette transparence fait partie du métier.
Pour comprendre le détail des prestations, consultez la page Découpe de mousse sur mesure ou celle de la Découpe au fil chaud. Si votre projet implique des profils cintrés, la page Découpe de formes précise les possibilités de l’atelier.
À lire dans l'atelier
Un devis, sans théâtre
Cotes, usage, photo si vous en avez une. On répond avec une découpe chiffrée.